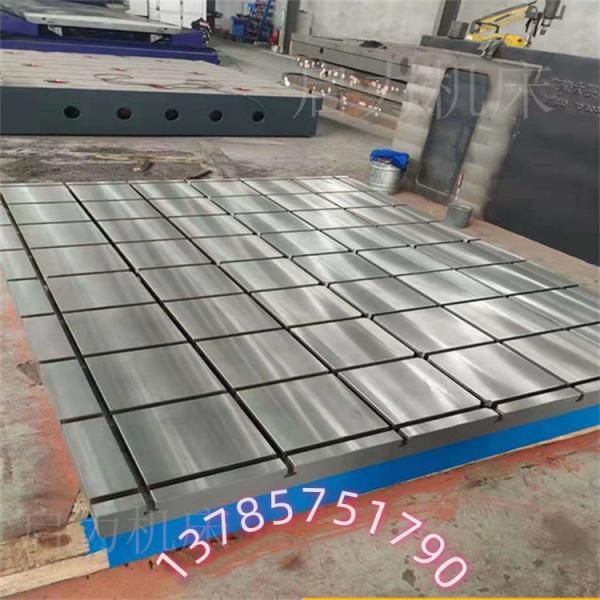
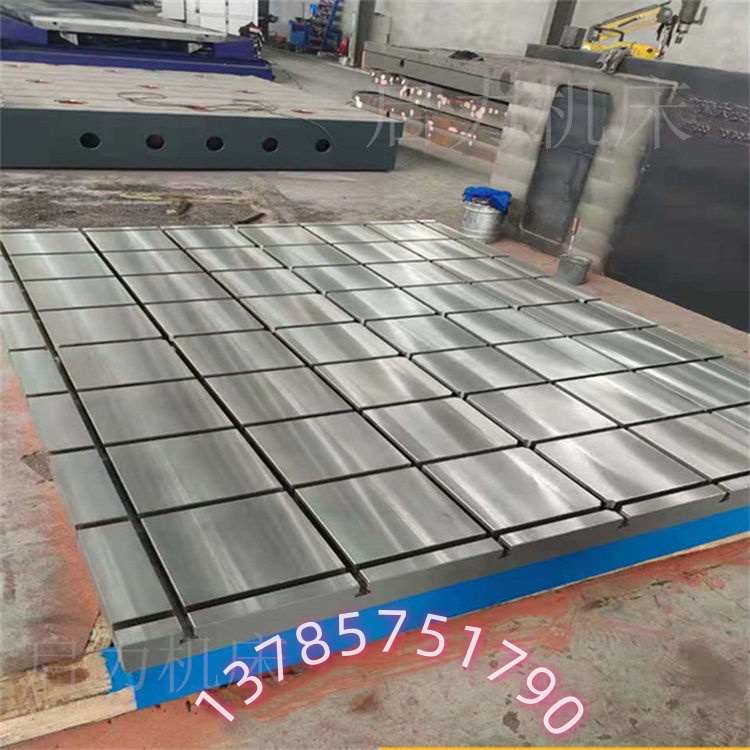
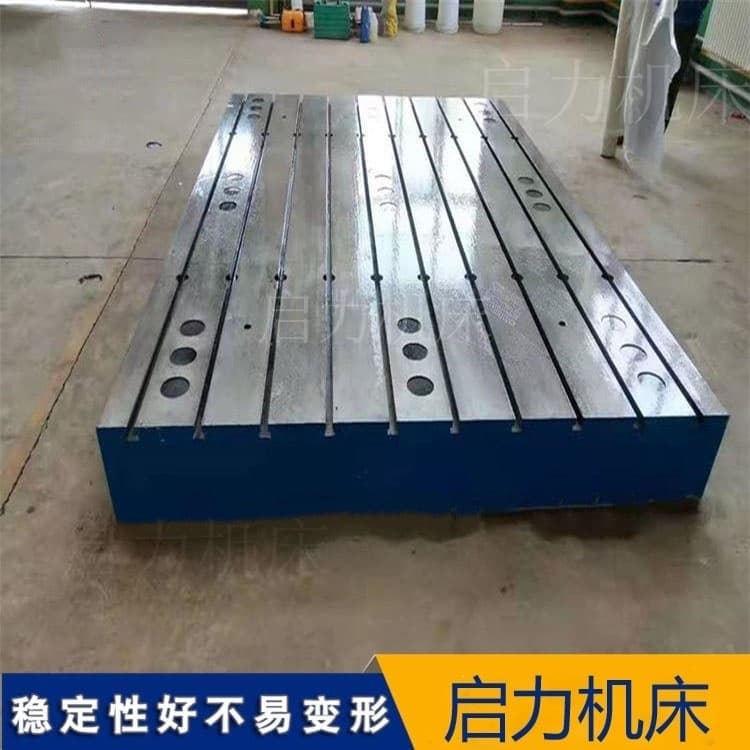
试验台铁地板的结构设计与承载能力是不可忽视
试验台铁地板作为工业制造中不可或缺的基础设备,其制作流程合了传统铸造工艺与现代加工技术。以下将详细揭秘从原材料准备到成品验收的全过程,结合行业实践与技术创新要点,为读者呈现这一工件的诞生之旅。
一、原材料选择与熔炼工艺
试验台铁地板的核心材料为HT200或HT250灰铸铁,其碳含量需控制在2.8%-3.5%之间。生铁需搭配20%-30%的废钢回炉料,并添加硅铁(0.8%-1.2%)、锰铁(0.6%-1.0%)等合金元素。熔炼环节采用中频感应电炉,温度需控制在1500℃-1550℃范围内。特别值得注意的是,现代工艺会加入0.02%-0.04%的锡元素提升铸铁的耐磨性,这是近年来的重要技术突破。
二、模具制作与造型技术
1.木模制作:采用松木或柚木经CNC雕刻成型,尺寸需预留2%的收缩余量。工作面加工余量通常为5-8mm,非工作面3-5mm。
2.砂型铸造:主流采用呋喃树脂砂工艺,砂型硬度需达到85-90(B型硬度计测量)。大型平台(3m以上)需采用地坑造型,砂箱强度要求能承受10t/㎡以上的压力。
3.浇注系统设计:采用浇注系统,直浇道截面积:横浇道:内浇道=1.5:1.2:1。工艺引入计算机模拟技术,通过MAGMA软件优化流动场和温度场分布。
三、铸造过程关键控制
浇注时遵循"高温出炉、低温浇注"原则,实际浇注温度控制在1380℃±20℃。对于厚度超过100mm的铸件,采用分层浇注技术,间隔时间不超过30秒。阶段实施阶梯式降温,200℃以上时控制在30℃/h,200℃以下可自然冷。实践数据显示,采用此工艺可使内部应力降低40%以上。
四、加工全流程
1.粗加工:使用龙门铣床去除大部分余量,留精加工余量1-1.5mm。平面度初步控制在0.2mm/m以内。
2.时效处理:采用热时效与振动时效结合工艺。热时效在560℃保温6小时后炉冷;振动时效使用20-50Hz频率的激振力,处理时间不少于30分钟。
3.精加工:
-导轨磨床加工平面度达0.01mm/m
-表面粗糙度Ra≤1.6μm(新国标GB/T22095-2022要求)
-采用三坐标测量仪进行全尺寸检测,关键尺寸公差控制在IT7级
重型机械厂的案例显示,严格执行此流程的试验台铁地板使用寿命可达15年以上,远高于行业平均的8-10年水平。值得注意的是,随着数字孪生技术的应用,现代试验台铁地板制造已开始融入智能监测系统,通过预埋传感器实时监测平台使用状态,这代表着试验台铁地板的发展方向。
启力机床谢女士13785751790